مقدمه
دو کیسه گرانول کنار هم در انبار است؛ روی یکی نوشته PA6 و روی دیگری PA66. ظاهرشان تقریباً یکی است، اما انتخاب اشتباه بین این دو میتواند به براکتی تاببرداشته، کلیپسی ترکخورده یا قطعهای ختم شود که کنار موتور نرم میشود.
پلیآمید ۶ (نایلون ۶) و پلیآمید ۶۶ (نایلون ۶۶) پرمصرفترین پلیآمیدهای مهندسی هستند. اگر ۳۰ درصد الیاف شیشه به آنها اضافه شود، PA6 GF30 و PA66 GF30 به دست میآید که ستون اصلی تولید قطعات خودرو و قطعات صنعتیاند.
این راهنما هر چهار گرید را از نظر ویژگیهایی مقایسه میکند که در کاربرد واقعی تعیینکنندهاند: حرارت، رطوبت، استحکام و هزینه. در پایان هم راهنمای انتخاب و پرتکرارترین سوالات خریداران آمده است.
تفاوت PA6 و PA66 در ساختار مولکولی
PA6 از یک مونومر، یعنی کاپرولاکتام، و با پلیمریزاسیون حلقهگشا ساخته میشود. PA66 از دو مونومر، هگزامتیلندیآمین و اسید آدیپیک، تولید میشود که هر کدام شش اتم کربن دارند. عدد «۶۶» در نام آن از همین دو شش میآید.
ساختار دومونومری، زنجیرهای منظمتر و متقارنتر به PA66 میدهد. زنجیرههای منظم فشردهتر کنار هم قرار میگیرند و کریستال میسازند. به همین دلیل PA66 حدود ۴۰ درجه بالاتر از PA6 ذوب میشود.
همین شیمی یک تفاوت عملی هم دارد: PA66 معمولاً گرانتر از PA6 است. حامیکو اسید آدیپیک را، که یکی از دو ماده سازنده PA66 است، هم تأمین میکند.
جدول مقایسه PA6، PA66، PA6 GF30 و PA66 GF30
PA66 در مقاومت حرارتی برتر است و PA6 در چقرمگی و هزینه. ۳۰ درصد الیاف شیشه هم استحکام هر دو را بیش از دو برابر میکند.
| ویژگی | PA6 | PA66 | PA6 GF30 | PA66 GF30 |
|---|---|---|---|---|
| نقطه ذوب (°C) | حدود ۲۲۰ | حدود ۲۶۰ | حدود ۲۲۰ | حدود ۲۶۰ |
| HDT در بار ۱٫۸ MPa (°C) | حدود ۶۵ | حدود ۷۵ | ۲۰۰ تا ۲۱۰ | ۲۴۰ تا ۲۵۰ |
| جذب رطوبت در ۲۳ °C و ۵۰٪ RH (درصد وزنی) | ۲٫۵ تا ۳٫۰ | ۲٫۰ تا ۲٫۵ | ۱٫۵ تا ۲٫۰ | معمولاً کمتر از PA6 GF30 |
| استحکام کششی در حالت خشک (MPa) | ۷۰ تا ۸۵ | ۸۰ تا ۹۰ | ۱۶۰ تا ۱۸۰ | ۱۸۰ تا ۱۹۵ |
| مدول کششی در حالت خشک (MPa) | حدود ۳٬۰۰۰ | ۳٬۲۰۰ تا ۳٬۵۰۰ | ۹٬۵۰۰ تا ۱۱٬۰۰۰ | ۹٬۵۰۰ تا ۱۰٬۵۰۰ |
| محدوده دمای فرآیند مذاب (°C) | ۲۳۰ تا ۲۸۰ | ۲۶۰ تا ۳۰۰ | ۲۵۰ تا ۲۸۰ | ۲۷۵ تا ۳۰۰ |
همه اعداد مقادیر معمول نمونههای خشک پس از قالبگیری، طبق دادههای منتشرشده تولیدکنندگان هستند. دو گرید تجاری با یک برچسب گاهی بیشتر از PA6 و PA66 با هم تفاوت دارند. بنابراین حرف آخر را همیشه برگه اطلاعات فنی (TDS) همان گرید میزند.
مقاومت حرارتی: چرا نقطه ذوب کافی نیست
قطعه پلیآمیدی تحت بار، خیلی قبل از ذوب شدن، در اثر حرارت از کار میافتد. عددی که این را پیشبینی میکند دمای تغییر شکل حرارتی (HDT) است. HDT دمایی است که در آن یک میله استاندارد زیر بار مشخص به اندازه معینی خم میشود.
فاصله این دو عدد زیاد است. PA6 ساده در حدود ۲۲۰ درجه ذوب میشود، اما HDT آن در بار ۱٫۸ مگاپاسکال فقط حدود ۶۵ درجه است. PA66 ساده هم فقط کمی بهتر است و به حدود ۷۵ درجه میرسد.
الیاف شیشه این تصویر را عوض میکند. الیاف یک اسکلت سفت میسازند که با نرم شدن پلیمر، شکل قطعه را نگه میدارد. به این ترتیب HDT برای PA6 GF30 به ۲۰۰ تا ۲۱۰ درجه و برای PA66 GF30 به ۲۴۰ تا ۲۵۰ درجه میرسد، یعنی نزدیک نقطه ذوب خود PA66.
HDT یک آزمون کوتاهمدت است، نه دمای کاری مجاز. حدود معمول کار مداوم پایینترند:
- PA6 ساده: حدود ۸۰ تا ۱۰۰ درجه.
- گریدهای تقویتشده با الیاف شیشه و پایدارشده در برابر حرارت: حدود ۱۲۰ تا ۱۵۰ درجه.
- PA66 GF30 زیر بار متوسط: حدود ۱۲۰ تا ۱۴۰ درجه. تحمل دمای ۱۸۰ تا ۲۰۰ درجه فقط برای چند دقیقه ممکن است، نه چند ساعت.
بالای ۲۲۰ درجه، اکسیداسیون پلیآمید صرفنظر از مقدار الیاف شیشه بهشدت سریع میشود. قاعده عملی این است: اگر قطعه باید مدت طولانی بالای ۱۸۰ درجه کار کند، PA66 را انتخاب کنید، ترجیحاً گرید پایدارشده در برابر حرارت.
جذب رطوبت: مهمترین تفاوت در عمل
هر دو پلیآمید رطوبت هوا را جذب میکنند و این بیش از هر عامل روزمره دیگری قطعه را تغییر میدهد. گروههای آمیدی در زنجیره پلیمر قطبیاند و بهراحتی با مولکولهای آب پیوند میدهند. این فرایند برگشتپذیر است: خشک کردن، آب را خارج میکند و خواص اولیه را بازمیگرداند.
چقدر آب جذب میکنند و چه چیزی تغییر میکند
در دمای ۲۳ درجه و رطوبت نسبی ۵۰ درصد، PA6 حدود ۲٫۵ تا ۳ درصد وزنی و PA66 حدود ۲ تا ۲٫۵ درصد آب جذب میکند. PA6 در حالت غوطهوری کامل تا ۸ تا ۱۰ درصد آب میگیرد. الیاف شیشه جذب آب را به نسبت سهم خود کم میکند و PA6 GF30 در حدود ۱٫۵ تا ۲ درصد به تعادل میرسد.
آب جذبشده مثل یک نرمکننده داخلی عمل میکند:
- استحکام و سفتی کم میشود. در PA6 ساده، استحکام کششی و مدول از حالت خشک تا حالت مشروطشده (Conditioned) ۳۰ تا ۵۰ درصد افت میکنند. در PA66 GF30، استحکام کششی از حدود ۱۸۵ به ۱۲۰ مگاپاسکال میرسد، یعنی حدود ۳۵ درصد کاهش.
- چقرمگی زیاد میشود. مقاومت ضربه و ازدیاد طول تا شکست ممکن است سه تا پنج برابر شوند.
- ابعاد بزرگتر میشود. ابعاد خطی از حالت خشک تا حالت تعادل معمولاً ۰٫۵ تا ۰٫۸ درصد تغییر میکنند.
- دمای انتقال شیشهای پایین میآید. این دما در PA6 از حدود ۵۵ درجه در حالت خشک به نزدیک صفر در حالت اشباع میرسد.
در طراحی از خواص حالت مشروطشده استفاده کنید، نه حالت خشک پس از قالبگیری. قطعهای که تازه از قالب درآمده و آزمون را پاس کرده، ممکن است بعد از یک فصل مرطوب شکم بدهد یا از تلرانس خارج شود.
چرا خشک کردن پیش از تزریق ضروری است
رطوبت گرانول در سیلندر دستگاه تزریق به بخار تبدیل میشود و زنجیرههای پلیمر را میشکند. نتیجه، رگههای نقرهای روی سطح، افت استحکام و قطعات شکننده است.
راهنمای معمول برای PA6 این است که رطوبت باقیمانده به کمتر از ۰٫۱۵ تا ۰٫۲۰ درصد برسد. این کار با خشککن دسیکانت در حدود ۸۰ درجه و طی ۳ تا ۴ ساعت انجام میشود. گریدهای الیافدار معمولاً ۴ تا ۶ ساعت زمان لازم دارند.
PA66 GF30 سختگیرانهتر است و پیش از تزریق باید رطوبتی کمتر از ۰٫۱۰ درصد داشته باشد. همیشه شرایط خشک کردن را از TDS همان گرید دنبال کنید و کیسهها را تا زمان ورود مواد به خشککن پلمب نگه دارید.
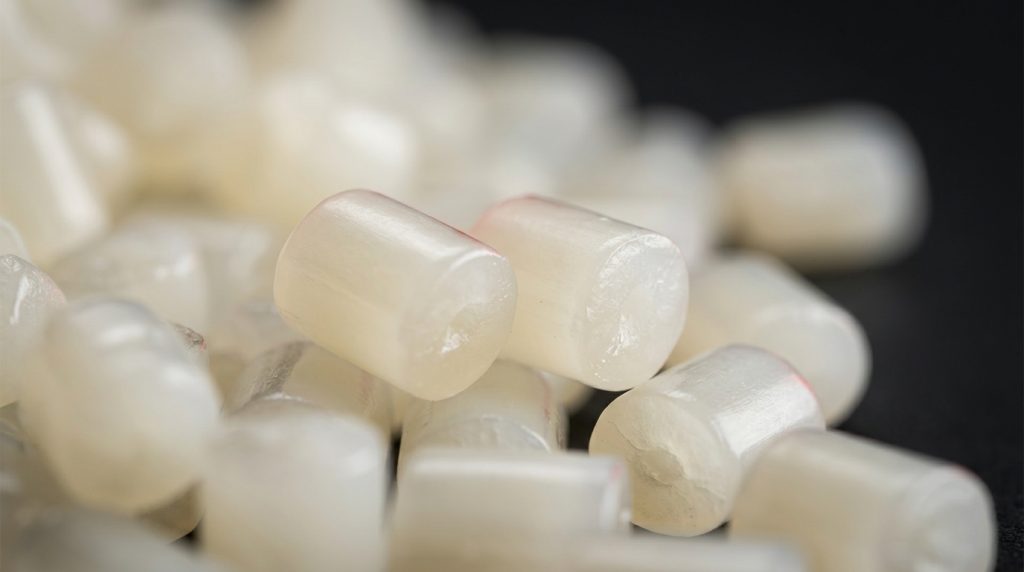
GF30 یعنی چه و چه چیزی را تغییر میدهد؟
GF30 یعنی کامپاند حدود ۳۰ درصد وزنی الیاف شیشه دارد. این پرمصرفترین گرید تقویتشده است، چون بین سفتی، چقرمگی و فرآیندپذیری تعادل برقرار میکند.
چه به دست میآورید
- استحکام: PA6 GF30 به ۱۶۰ تا ۱۸۰ مگاپاسکال میرسد، یعنی حدود ۲٫۵ برابر PA6 ساده.
- سفتی: مدول کششی از حدود ۳٬۰۰۰ به ۹٬۵۰۰ تا ۱۱٬۰۰۰ مگاپاسکال افزایش مییابد.
- مقاومت حرارتی زیر بار: HDT از حدود ۶۵ درجه به بالای ۲۰۰ درجه میرسد.
- پایداری ابعادی: جمعشدگی قالب از ۱ تا ۱٫۵ درصد به ۰٫۲ تا ۰٫۵ درصد کاهش مییابد و انبساط حرارتی تقریباً یکسوم میشود.
چه از دست میدهید
- شکلپذیری: ازدیاد طول تا شکست به حدود ۳ تا ۴ درصد میرسد. گوشههای تیز و نقاط تمرکز تنش به محل شروع ترک تبدیل میشوند.
- جمعشدگی یکنواخت: الیاف در جهت جریان مذاب ردیف میشوند. به همین دلیل جمعشدگی عمود بر جریان میتواند حدود دو برابر جمعشدگی در جهت جریان باشد. اگر محل گیت با دقت انتخاب نشود، قطعات پیچیده تاب برمیدارند.
- عمر قالب: شیشه ساینده است. قالبهای تولیدی بالای حدود ۵۰٬۰۰۰ سیکل به فولاد سختکاریشده نیاز دارند و استفاده از ماردون مقاوم به سایش توصیه میشود.
- کیفیت سطح و وزن: سر الیاف ممکن است روی سطح قطعه دیده شود و چگالی به حدود ۱٫۳۵ تا ۱٫۴۲ گرم بر سانتیمتر مکعب میرسد.
کدام پلیآمید را انتخاب کنیم؟
کار را از دمای کاری، بار و رطوبت محیط قطعه شروع کنید؛ انتخاب مواد از همینجا مشخص میشود. PA6 معمولاً ۱۰ تا ۲۰ درصد ارزانتر از PA66 است. پس هزینه PA66 را فقط جایی بپردازید که حرارت یا سفتی آن را لازم کند.
| کاربرد | گرید پیشنهادی | دلیل |
|---|---|---|
| قطعات کنار موتور با حرارت مداوم (منیفولد هوا، مخزن رادیاتور) | PA66 GF30 پایدارشده در برابر حرارت | بالاترین HDT؛ انتخاب مطمئن برای کار طولانی بالای ۱۸۰ درجه |
| براکتها و قابهای سازهای در دمای معمولی | PA6 GF30 | استحکام نزدیک با هزینه کمتر، پنجره فرآیند وسیعتر و جریان بهتر در دیوارههای نازک |
| قطعات بزرگی که ظاهرشان مهم است | PA6 GF30 | سطح صافتر و پر شدن راحتتر قالب نسبت به PA66 GF30 |
| کلیپس، بست کمربندی، اتصالات فشاری و قطعات تحت ضربه | PA6 ساده | بهترین چقرمگی و مقاومت خستگی، حتی در دمای پایین |
| قطعات زیر بار دائم که خزش در آنها مهم است | PA66 یا PA66 GF30 | سفتی بیشتر و مقاومت بهتر در برابر خزش |
| چرخدندههای دقیق و قطعاتی که باید در محیط مرطوب تلرانس را حفظ کنند | POM | جذب رطوبت بسیار کمتر از هر نوع پلیآمید |
وقتی دو گزینه روی کاغذ به هم نزدیکاند، پیش از تأیید نهایی مواد، قطعات تزریقشده را در حالت مشروطشده آزمایش کنید.
نکات خرید: گرید را مشخص کنید، نه خانواده را
«PA6 GF30» نام یک خانواده از مواد است، نه مجموعهای تضمینشده از خواص. پیش از سفارش، جزئیاتی را که واقعاً عملکرد را تعیین میکنند مشخص کنید.
- گرید دقیق را نام ببرید. نام تولیدکننده و کد گرید را بنویسید و پایدارکنندههای حرارتی، UV یا ضدشعله و رنگ را هم مشخص کنید.
- دیتاشیتها را در شرایط یکسان مقایسه کنید. بررسی کنید مقادیر مربوط به حالت خشک است یا مشروطشده، و روش آزمون و ضخامت نمونه یکی باشد.
- هیچ جایگزینی را فقط بر اساس برچسب تأیید نکنید. دو گریدی که هر دو با نام PA66 GF30 فروخته میشوند، ممکن است در قالب شما و در کارکرد رفتار متفاوتی داشته باشند.
- برای هر محموله مدارک بخواهید. TDS گرید و گواهی آنالیز (COA) هر بچ، کنترل ورودی مواد را ممکن میکند.
- مواد را از رطوبت محافظت کنید. کیسهها را تا زمان خشک کردن پلمب نگه دارید و کیسههای نیمهمصرف را فوراً دوباره ببندید.
جمعبندی
پلیآمیدی که در همه شرایط بهتر باشد وجود ندارد؛ فقط گریدی هست که برای هر قطعه مناسبتر است. PA66 GF30 جایی ارزش قیمت بالاترش را دارد که حرارت و بار دائم با هم باشند. PA6 GF30 بیشتر قطعات سازهای در دمای معمولی را با هزینه کمتر پوشش میدهد. PA6 ساده هم وقتی چقرمگی مهمترین نیاز است، انتخاب اول میماند.
هر گریدی که انتخاب میکنید، طراحی را با خواص حالت مشروطشده انجام دهید و گرانول را پیش از تزریق خشک کنید. همین دو عادت از بیشتر خرابیهای پلیآمید در خط تولید جلوگیری میکند.
حامیکو PA6، PA66، PA6 GF30 و PA66 GF30 را از تولیدکنندگان معتبر آسیایی تأمین میکند و برای هر گرید دیتاشیت ارائه میدهد. برای مقایسه گریدها برای یک قطعه مشخص، با کارشناسان فروش حامیکو تماس بگیرید.
سوالات متداول
هیچکدام بهطور مطلق بهتر نیست. PA66 در حالت خشک کمی سفتتر و مستحکمتر است، اما PA6 چقرمهتر است و ضربه را بهتر تحمل میکند. PA6 دمای فرآیند پایینتر و جریان مذاب بهتری دارد، هزینهاش هم کمتر است. برای قطعاتی که مداوم در دمای بالا کار میکنند PA66 مناسبتر است. برای قطعات سازهای در دمای معمولی یا قطعات ضربهپذیر، PA6 انتخاب اقتصادیتری است.
GF30 یعنی پلیآمیدی که حدود ۳۰٪ وزنی الیاف شیشه دارد. الیاف شیشه سفتی، استحکام، مقاومت در برابر خزش و پایداری ابعادی را بالا میبرند. در عوض، ماده به ابزار و قالب سایندهتر میشود و انعطافپذیریاش کم میشود. استحکام کششی PA6 GF30 بیش از دو برابر حالت ساده است و مدول خمشی آن تا سه برابر افزایش پیدا میکند.
نقطه ذوب PA6 حدود ۲۲۰ درجه و PA66 حدود ۲۶۰ درجه سانتیگراد است. اما دمای کاری قطعه خیلی پایینتر از نقطه ذوب است و باید آن را با دمای تغییر شکل حرارتی (HDT) سنجید. الیاف شیشه نقطه ذوب را تغییر نمیدهد، ولی HDT را بالا میبرد. زیر بار ۱٫۸ مگاپاسکال، HDT برای PA6 GF30 حدود ۲۰۰ تا ۲۱۰ درجه و برای PA66 GF30 حدود ۲۳۰ تا ۲۵۰ درجه است.
بله، هر دو نوع رطوبت جذب میکنند. در رطوبت نسبی ۵۰٪، PA6 حدود ۲٫۵ تا ۳ درصد و PA66 کمی کمتر، حدود ۲ تا ۲٫۵ درصد، آب جذب میکند. در گرید GF30 جذب رطوبت کمتر است، چون الیاف شیشه آب جذب نمیکنند. رطوبت سفتی و استحکام را کم و چقرمگی را زیاد میکند و ابعاد قطعه را هم تغییر میدهد. در گریدهای الیافدار، افت استحکام کششی بعد از جذب رطوبت حدود ۳۵٪ است.
چون گرانول پلیآمید در انبار و حین جابهجایی رطوبت هوا را جذب میکند. اگر گرانول مرطوب وارد مذاب شود، آب زنجیرههای پلیمر را میشکند. نتیجه، قطعهای ضعیفتر با حباب و رگههای نقرهای روی سطح است. دما، زمان خشککردن و حداکثر رطوبت مجاز هر گرید در TDS همان محصول آمده و باید طبق آن عمل کرد.